
管材與加工
精密不鏽鋼管:把「精密」寫成可量測的公差
「精密」二字不構成任何公差。把外徑、內徑、壁厚、橢圓度與直度寫成可量測的要求,附公差累積範例與圖面審查清單,並說明量測位置與驗收方法如何一併指定。
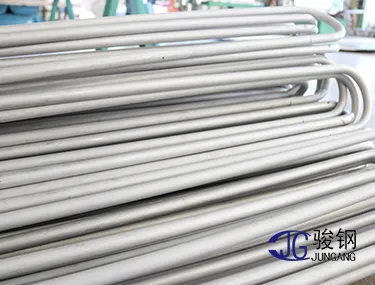
照片或「U 型管」三個字無法確立尺寸。定義彎曲半徑、兩腳間距、直段長度與成形後檢驗,附半圓彎中心線幾何計算範例,說明圖面還缺哪些會影響裝配的細節。
Junda Pipe
發佈 複核
不鏽鋼 U 形換熱管之技術詢價,必須詳盡載明鋼管外徑與壁厚基準、彎曲中心線半徑(R)、管腿中心距、直管段長度、管端平面度與對心公差,以及冷彎成型後所指定之專屬檢驗條款。一張型錄照片或簡短填寫「U 形管」三個字,絕無法確立上述關鍵製造尺寸。
Junda 在產品型錄中列有不鏽鋼 U 形管條目。技術詢價時請檢附經工程簽認之受控彎管工程圖面,以供廠方確認特定彎曲半徑模具現況、材料牌號、壁厚減薄率極限與成型後檢驗排產之可行性。
針對理想之 180° 半圓形中心線彎管,兩側直管腿之中心線間距嚴格等於 2R,其中 R 為彎曲中心線半徑。圓弧彎曲段之中心線延伸長度即為 πR。
以 R = 100 mm、兩條直管腿長度各為 1,000 mm(自彎曲切點量起)為例進行幾何演算:
| 幾何特徵維度 | 幾何演算式 | 理論計算結果 |
|---|---|---|
| 管腿中心線間距 | 2 × 100 | 200 mm |
| 彎弧段中心線展開 | π × 100 | 約 314.16 mm |
| 彎管中心線總展開 | 1,000 + 1,000 + 314.16 | 約 2,314.16 mm |
此處純屬理想幾何關係,非實際工廠下料定尺指令,亦非特定外徑之彎管能力保證。回彈角補償、外弧金屬延伸減薄、端部切齊裕量及真實橢圓化輪廓,皆需製造廠工程師進行冷彎成型工藝評審。圖面標註尺寸必須指明係以管材中心線、內側圓弧還是外包絡極限為基準。
明確指明兩條直管腿是否要求嚴格等長、直管長度量測起點(自彎曲切線量起還是自外弧頂點量起),以及管端在穿入管板時之平齊容許公差。載明各項形位公差、管端去毛邊倒角角度與裝配定位基準。熱交換器管束通常由數十層不同半徑之 U 形管嵌套而成,每一種 R 規格皆應給予獨立編號並單獨載明數量。
明確指明適用之材料與產品製造標準。ASTM A213/A213M-25 規範鍋爐、過熱器與熱交換器用無縫管,但在彎曲前後究竟適用何種熱處理與檢驗,必須由完整之熱交換器設備規格書(如 TEMA 規範)決定。直管階段開具之出廠材質證明書(MTC),無法涵蓋成型後 U 形管彎弧區域之硬度與壁厚特徵。
必須將母材直管進料驗收,與成型後成品幾何檢驗及專案無損探傷明確區隔。專案規格應明訂彎弧段最小殘餘壁厚量測(通常要求減薄率不超過特定百分比)、彎弧斷面真圓度/橢圓度、外觀目視微裂紋檢查、冷彎後去應力熱處理(如奧氏體固溶退火)、水壓試驗或渦電流探傷程序,以及隨貨 MTC 登載要求。
| 品質管制階段 | 現場工程必須落實之查核要要項 |
|---|---|
| 成型前直管 | 起始管材之牌號、外徑壁厚與固溶退火品質 |
| 冷彎成型後 | 彎弧段幾何、管腿平行度與中心距符合圖面 |
| 最終成品檢驗 | 專案指定之試驗(探傷/水壓/熱處理)實施 |
| 隨貨放行 | 每一種半徑批次皆具備完整受控追溯紀錄 |
本表條列品管方案之架構邏輯,非指所有常規訂單皆強制包含全套檢驗。具體檢驗項目應於設備製造規範中協商敲定。ASTM A1016/A1016M-24a 為其管材體系規定了通用要求位階。
請透過聯絡頁面提供專案受控圖面版次、材料牌號、彎曲半徑排布清單、各規格交貨數量、檢驗測試計畫(ITP)與外銷包裝防護要求,並要求製造廠以書面明確回覆技術偏差。若外層大半徑 U 形管所需起始直管長度極長,應將超長管長度規劃指南之物流限制與最終幾何一併綜合評審。
標準機構與材料生產商的連結僅供參考。每筆訂單仍需確認適用版本、專案要求和驗收文件。
管材與加工
「精密」二字不構成任何公差。把外徑、內徑、壁厚、橢圓度與直度寫成可量測的要求,附公差累積範例與圖面審查清單,並說明量測位置與驗收方法如何一併指定。
管材與加工
薄壁管在打包鋼帶的壓力下就會變形,這個風險不會寫在型錄上。從幾何尺寸、管端狀態、檢驗涵蓋範圍與包裝四方面準備要求,附進料檢驗順序,說明薄壁的定義該怎麼寫進圖面。
管材與加工
厚壁不代表加工裕度足夠。用成品外徑、內孔與加工裕度反推素材尺寸,附幾何計算範例,並說明公差基準、素材驗收與成品設計核可為何要分開處理。