
管材与加工
精密不锈钢管:把公差写到能测量的尺寸上
把外径、内径、壁厚、椭圆度和直线度写成可测量要求,附公差叠加示例与图纸评审清单,避免用“精密”二字代替具体指标,并说明产品标准在尺寸验收中的位置。
用成品外径、内孔和加工余量反推厚壁不锈钢管坯尺寸,附几何计算示例,并把管坯验收与成品零件的设计批准分成两个环节,说明两者依据不同。
Junda Pipe
发布 复核
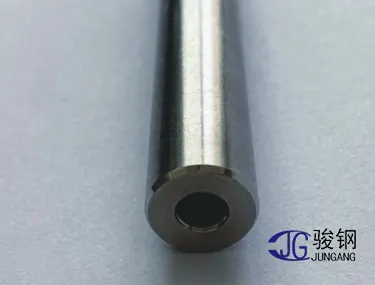
厚壁不锈钢管的备料规格,应从成品零件的几何形状、加工方案和所需材料状态倒推确定。壁厚大,并不说明内孔、外径或可用加工余量就适合该零件。来料验收与成品设计批准要分开处理。
Junda 在产品目录中列有精轧厚壁不锈钢管。该条目作为工程询价的技术起点,实际订单所需的外径、内孔、壁厚公差及加工余量,须依据加工图纸逐项核定。
以一个成品圆柱零件为例:外径 60.0 mm,内径 40.0 mm。设加工方案要求外圆单边留 1.0 mm,内孔单边留 0.5 mm。
起算的名义几何尺寸为:
以上是为说明单边余量与直径余量差别而设的几何假设,不是推荐的加工余量,也不是骏达的备料尺寸或强度计算。实际公差、偏心、装夹和工艺要求须由负责制造的工程师纳入。
名义起算壁厚表面上够用,但外径和内孔的允许偏差可能使某个局部位置的余量不足。要用可接受的最小外径和最大内径去核对加工要求。成品零件若依赖偏心或同轴度,还要把相应要求写进去。
不要只写“留加工余量”而不给数值和基准。要说明余量是单边还是直径方向、内孔是否加工、以哪些表面作为加工基准。
| 来料评审 | 成品评审 |
|---|---|
| 订购材料与产品规范 | 适用的零件设计要求 |
| 外径、内径或壁厚基准及公差 | 最终尺寸与几何公差 |
| 长度、端部状态和表面余量 | 加工表面与连接要求 |
| 材料检验与可追溯性 | 最终检验与设计验收 |
此表用于划分责任。来料合格,并不批准成品的耐压或结构用途。
当项目技术规范有规定时,ASTM A312/A312M-25 可作为奥氏体配管的技术参考;而 ASME B36.19M 则规定了标准化钢管的外径与壁厚系列。标准尺寸表不能直接等同于结构耐压评级,亦不能作为机械加工余量的必然保证。
请提供牌号、标准及版本、所需状态、起算尺寸、公差基准和检验要求。拟用非标尺寸时,要求对方明确确认适用要求与偏差。
请通过骏达联系页面发送成品图纸和备料方案,并附上加工工程师的余量计算依据。这样技术答复才能针对实际要求,而不是停留在“厚壁”这个模糊说法上。
标准机构和材料生产商的链接仅供参考。每笔订单仍需确认适用版本、项目要求和验收文件。
管材与加工
把外径、内径、壁厚、椭圆度和直线度写成可测量要求,附公差叠加示例与图纸评审清单,避免用“精密”二字代替具体指标,并说明产品标准在尺寸验收中的位置。
管材与加工
从几何尺寸、端部状态、检验覆盖和包装四方面写薄壁管要求,并给出收货检验顺序,说明壁厚公差、抗损伤能力和接头匹配性不能靠产品类别推定。
管材与加工
用接头数量示例比较连续长管与对接长度,说明直线度、检验和运输限制该怎样写入询价,而不是把公司整体尺寸范围当成可供长度,并列出报价需比较的项目。