Penjerukan asid dan pempasifan kimia ialah dua rawatan kejuruteraan permukaan kimia yang berbeza untuk paip keluli tahan karat. Dalam spesifikasi perolehan, pembeli kerap mencampuradukkan kedua-dua istilah ini atau menganggapnya sinonim komersial. Secara fizikal, penjerukan ialah proses penyahkerakan asid yang agresif untuk menanggalkan kerak sepuh lindap suhu tinggi dan besi bebas, sehingga beberapa mikrometer logam asas turut tertanggal. Sebaliknya, pempasifan ialah rawatan kimia tanpa musnah untuk menyingkirkan besi bebas luaran dan mengoptimumkan nisbah oksida kromium kepada besi (Cr2O3/FeO) dalam filem pasif tanpa mengubah dimensi logam asas. Abstrak A380 Skop A967
Spesifikasi kemasan permukaan paip keluli tahan karat perlu membezakan proses kimia yang diperlukan, skop rawatan dan kriteria pengesahan penerimaan.
Analisis Keadaan Permukaan dan Pemilihan Rawatan
Permintaan teknikal mesti menyelaraskan rawatan permukaan dengan keadaan pencemaran yang khusus:
| Keadaan atau keperluan | Perkara yang perlu ditakrifkan dalam pertanyaan |
|---|
| Minyak, gris atau sisa lain | Tahap kebersihan yang diperlukan dan kaedah pembersihan yang dipersetujui |
|---|
| Kerak atau keadaan permukaan berkaitan haba | Proses penyingkiran yang terpakai dan penerimaan akhir |
|---|
| Besi pencemar | Rawatan dan kaedah pengesahan yang dipersetujui |
|---|
| Rupa atau kekasaran yang ditetapkan | Keperluan yang boleh diukur, lokasi dan kaedah pemeriksaan |
|---|
| Kebersihan perkhidmatan dalaman | Liputan lubang dalam, pengendalian akhir dan keperluan perlindungan |
|---|
Penyahgrisan ialah langkah awal yang wajib. Merendam paip yang berminyak terus ke dalam takungan penjerukan atau pempasifan menyebabkan serangan asid yang tidak sekata, bopeng setempat dan pelepasan wap asid organik yang berbahaya.
Piawaian yang Terpakai: ASTM A380 berbanding ASTM A967
Piawaian ASTM yang terpakai menangani skop kualiti yang berbeza secara asas:
- ASTM A380/A380M-25: Meliputi amalan standard pembersihan, penyahkerakan dan pempasifan untuk bahagian, peralatan dan sistem keluli tahan karat. Piawaian ini secara khusus menyediakan komposisi takungan asid nitrik-hidrofluorik untuk melarutkan kerak kilang yang tebal dan warna haba kimpalan. Skop 1.1–1.3
- ASTM A967/A967M-25: Memberi tumpuan khusus kepada rawatan pempasifan kimia (menggunakan formulasi asid nitrik atau asid sitrik) dan ujian penerimaan kualitatif untuk mengesahkan bahawa pencemaran besi bebas telah disingkirkan sepenuhnya. Skop 1.1–1.4
A380 menggariskan amalan am pembersihan dan penyahkerakan. Namun, memetik A380 sahaja tidak membuktikan bahawa paip telah lulus ujian pempasifan kimia yang ketat di bawah A967.
Penerimaan Permukaan: Pemeriksaan Visual berbanding Ujian Kimia Empirikal
Gambar resolusi tinggi permukaan paip yang dijeruk putih membuktikan rupa visual yang bersih, tetapi tidak mengesahkan kepasifan kimia atau kebersihan lubang dalam. Spesifikasi pembelian yang boleh dikuatkuasakan mesti mewajibkan ujian penerimaan yang objektif:
- Ujian pembasahan air: Permukaan disembur halus dengan air suling; lapisan air yang berterusan dan tidak terputus menunjukkan permukaan pasif yang bersih dan bebas daripada bahan hidrofobik.
- Ujian kelembapan tinggi: Kupon diletakkan dalam kelembapan relatif 100% pada 38°C selama 24 jam; ketiadaan sebarang tompok karat mengesahkan tiada besi bebas.
- Ujian kuprum sulfat atau ferroxyl: Mengesahkan ketiadaan besi bebas pada permukaan luar (ujian ferroxyl tidak dibenarkan pada permukaan yang bersentuhan dengan makanan dan farmaseutikal).
Spesifikasi mesti menyatakan sama ada ujian terpakai pada permukaan luar, lubang dalam, zon kimpalan atau keseluruhan panjang tiub.
Keupayaan Pembuatan Junda dan Sokongan Perolehan Teknikal
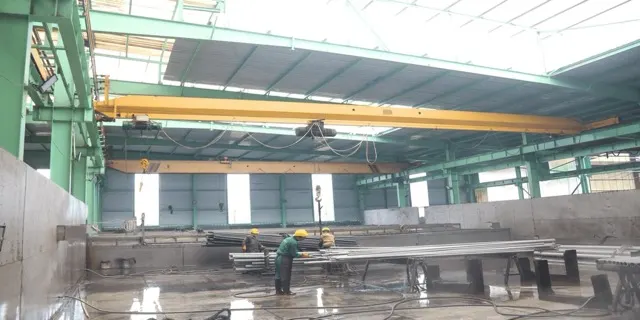
Kemudahan pembuatan dan kemasan Junda merangkumi ruang penjerukan dan pempasifan kimia automatik. Proses pengeluaran yang diterbitkan Walau bagaimanapun, protokol pempasifan khusus, keperluan kekasaran rendah ($Ra$) atau pensijilan Kaedah ASTM A967 mesti dijadualkan secara kontrak dalam pesanan pembelian.
Hantar keperluan kemasan permukaan dan rawatan anda melalui halaman hubungan kami. Bagi spool yang akan difabrikasi di tapak, semak ulasan fabrikasi 316L kami untuk membahagikan tanggungjawab penjerukan dan pempasifan selepas kimpalan antara kilang dan kontraktor tapak.
Lebih suka menonton video? Perpustakaan video dibuka dengan *Pickling vs passivation: what each one removes*: kedua-dua rawatan pada dinding paip yang dibesarkan dalam 2 minit 52 saat, kemudian perkara yang dibuktikan dan tidak dibuktikan oleh gambar, ASTM A380 dan ASTM A967.