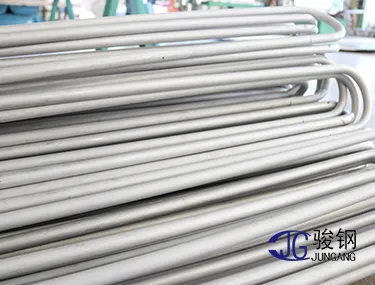
Perolehan tiub-U keluli tahan karat yang dibengkokkan untuk penukar haba cangkerang-dan-tiub, pemanas air suapan dan reboiler memerlukan definisi geometri yang tepat bagi jejari bengkokan (R), jarak antara kaki, had penipisan dinding dan rawatan haba selepas pembengkokan. Berbeza dengan tiub lurus, pembengkokan-U secara sejuk menghasilkan kecerunan terikan plastik, penipisan dinding pada ekstrados luar, penebalan pada intrados dalam serta keovalan keratan rentas.
Junda mengeluarkan berkas paip-U keluli tahan karat dalam gred austenitik, dupleks dan aloi nikel. Untuk memastikan tiub dapat dimasukkan ke dalam kepingan tiub dengan sempurna dan mematuhi kod di bawah TEMA (Tubular Exchanger Manufacturers Association) Class R/C/B, lukisan kejuruteraan mesti menyelesaikan semua pemboleh ubah geometri sebelum pembengkokan bermula.
Kinematik Geometri: Jejari Bengkokan, Pic Kaki dan Panjang Lengkok
Geometri tiub-U piawai terdiri daripada dua kaki lurus selari sepanjang L yang disambungkan oleh bengkokan bulat 180∘ dengan jejari garis tengah R. Kinematik asasnya ditunjukkan di bawah untuk konfigurasi nominal R=100 mm dengan kaki lurus 1,000 mm:
| Kuantiti geometri | Pengiraan | Hasil |
|---|
| Jarak garis tengah antara kaki | 2×100 | 200 mm |
|---|
| Panjang garis tengah bahagian lengkung | π×100 | Kira-kira 314.16 mm |
|---|
| Jumlah panjang garis tengah | $1,000 + 1,000 + 314.16$ | Kira-kira 2,314.16 mm |
|---|
Lukisan pembelian mesti menjelaskan sama ada panjang kaki mewakili panjang garis tengah, dimensi muka-ke-tangen atau sampul potongan keseluruhan, supaya penjajaran sesekat berkas tiub betul.
Gerbang Pengesahan Lukisan: Daripada Stok hingga Berkas Siap
Jaminan kualiti bagi fabrikasi tiub-U melalui empat gerbang pengesahan rasmi:
| Peringkat | Soalan yang perlu dijawab |
|---|
| Sebelum pembentukan | Adakah tiub permulaan memenuhi keperluan bahan, dimensi dan keadaan? |
|---|
| Selepas pembentukan | Adakah geometri bengkokan dan kaki memenuhi lukisan? |
|---|
| Pemeriksaan akhir | Ujian wajib manakah yang meliputi konfigurasi siap? |
|---|
| Pelepasan | Bolehkah setiap konfigurasi dan kelompok dikesan kepada rekodnya? |
|---|
Spesifikasi yang terpakai, termasuk ASTM A213/A213M-25 dan piawaian am ASTM A1016/A1016M-24a, mewajibkan penipisan dinding pada ekstrados bengkokan tidak melebihi:
Thinning (%)=4R+2DD×100% D ialah diameter luar tiub dan R ialah jejari bengkokan garis tengah. Bagi bengkokan dalam yang ketat (R<2D), tiub permulaan mesti mempunyai ketebalan dinding awal yang lebih tebal untuk menjamin ketebalan dinding minimum yang dibenarkan masih dikekalkan selepas ubah bentuk plastik.
Rawatan Haba Selepas Pembengkokan dan Integriti Hidrostatik
Pembengkokan sejuk menghasilkan tegasan tegangan baki pada ekstrados yang meningkatkan dengan ketara kerentanan terhadap retak kakisan tegasan klorida. Bagi keluli tahan karat austenitik dan dupleks:
- Rawatan larutan: Di bawah keperluan TEMA dan ASTM, bengkokan-U berjejari ketat (lazimnya R<5D) mesti menjalani rawatan larutan setempat atau sepanjang tiub (≥1040∘C hingga 1120∘C diikuti penyejukan pantas) yang melangkau sekurang-kurangnya 150 mm ke dalam setiap kaki lurus.
- Pengesahan kelegaan lubang: Setiap tiub yang dibengkokkan mesti disahkan dengan melalukan tolok bebola keluli ketepatan melalui bengkokan, bagi membuktikan keovalan tidak menyekat aliran bendalir.
- Ujian hidrostatik: Ujian hidrostatik selepas pembentukan mengesahkan keupayaan menahan tekanan selepas ubah bentuk plastik.
Protokol Penghantaran Perolehan dan Pembuatan Junda
Apabila meminta sebut harga untuk berkas tiub-U, hantar jadual bengkokan lengkap yang memperincikan diameter luar tiub, ketebalan dinding, gred bahan, jejari setiap baris (R1,R2,…,Rn), panjang kaki lurus dan skop rawatan haba.
Hantar jadual kejuruteraan anda melalui halaman hubungan Junda. Bagi projek berkas panjang yang memerlukan panjang melampau, rujuk panduan membeli tiub penukar haba kami untuk menyelaraskan keperluan spesifikasi dan logistik.
Dalam berkas keluarga 800, rawatan haba juga menentukan: Alloy 800, 800H dan 800HT menerangkan mengapa sijil untuk tiub panas mesti merekodkan sepuhlindap 1150 °C dan saiz butiran ASTM, bukan komposisi sahaja.