Tuzdan arındırma tesisinin kondenseri, bir MSF ya da MED kademesi veya deniz suyu boru paketi için BA dikişsiz boru siparişi, talep formunda dört satıra iner: ürün şartnamesi, UNS kalitesi, ölçülebilir sonuç olarak yazılmış tavlama ve yüzey ile bunu kanıtlayan muayene. Yalnızca “BA” harflerini taşıyan bir kalem, parlak kelimesinin ne anlama geldiğine haddehanenin karar vermesine izin verir ve bu şekilde yazılmış iki teklif, aynı fiyata iki farklı boruyu anlatır.
Bu farkın büyük kısmını şartname belirler. ASTM A269/A269M standardına göre TP316L boru ile ASTM A213/A213M standardına göre TP316L boru aynı alaşımdır ve aynı ürün değildir: biri nominal et kalınlığında genel hizmet borusu, diğeri minimum et kalınlığında ve her boruya basınç ya da elektriksel test uygulanan ısı eşanjörü borusudur. Dubleks kendi belge çiftini ekler: boru için ASTM A789/A789M, boru hattı için ASTM A790/A790M.
“BA” haddehaneyi neye bağlar
Parlak tavlama, kontrollü atmosferde yapılan bir tavlamadır. Junda'nın BA ve EP boru sayfası süreci kontrollü atmosferde parlak tavlama, tipik sonucu Ra ≤ 0.4 µm olarak verir; tavlamadan sonra elektrolitik parlatma ile Ra ≤ 0.25 µm ve projeye özel Ra 0.15 µm yüzey, numune ya da muayene kaydıyla doğrulanır. Siparişin kabul ettiği şey sayıdır. Kelime yalnızca o sayıyı üreten süreci adlandırır.
Kontrollü atmosfer, BA siparişinde asitle temizleme adımı bulunmamasının da nedenidir. Asitle temizleme bir tufal giderme işlemidir: ASTM A380/A380M asitli asitle temizlemeyi paslanmaz çelikten tufal kaldırma yöntemlerinden biri sayar ve asitle temizleme ile pasivasyon karşılaştırması her işlemin neyi kaldırdığını ortaya koyar. Asitle temizlemenin aldığı şey fırın tufalıdır. Parlak tavlama bu tufalı bırakmaz, bu nedenle boru asit banyosuna girmeden fırından sonraki işleme geçer.
Bunun satın alma sonucu vardır. Aynı sipariş ayrıca asitle temizleme istiyorsa, boru tavlamanın ürettiğinden farklı bir yüzeyle gelir ve pürüzlülük maddesi asitle temizlenmiş yüzeyi tanımlamak zorundadır. Demetin hangi yüzeye ihtiyacı olduğuna karar verin, sonra o yüzey için tek bir yüzey maddesi yazın.
Kabul edilebilir ya da reddedilebilir bir yüzey maddesinin dört parçası vardır:
- Ra değeri ve birimi;
- geçerli olduğu yüzey: dış çap, iç yüzey ya da her ikisi;
- ölçüm: cihaz, numune alma sıklığı ve ölçümün boruda mı numunede mi yapıldığı;
- sonucun yer aldığı belge.
Junda'nın hassas boru hattı için yayımladığı aralık, iç ve dış yüzeyde Ra 0.15 µm'ye ulaşır (boru ölçü tablosu); ancak katalog aralığı bir kondenser için kabul sınırı değildir. Sipariş değeri, yüzeyi ve kaydı taşımalıdır, yoksa denetçinin karşılaştıracağı bir şey olmaz.
Şartname satırı: A269, A213, A789 veya A790
Dört belge farklı soruları yanıtlar ve aynı kalite bunlardan ikisinin altında iki üründür.
| Şartname | Ürün biçimi | Standardın kapsamı | Et kalınlığı esası |
|---|
| A269/A269M | Dikişsiz ve kaynaklı östenitik boru | Genel korozyon direnci, düşük veya yüksek sıcaklık hizmeti | Nominal et kalınlığı |
|---|
| A213/A213M | Dikişsiz ferritik ve östenitik boru | Kazan, kızdırıcı ve ısı eşanjörü boruları | Minimum et kalınlığı ya da sipariş belirtirse ortalama et kalınlığı |
|---|
| A789/A789M | Dikişsiz ve kaynaklı dubleks boru | Genel korozyon direnci, gerilme korozyon çatlaması vurgusuyla | Ortalama et kalınlığı ya da sipariş belirtirse minimum et kalınlığı |
|---|
| A790/A790M | Dikişsiz ve düz dikişli dubleks boru hattı | Genel korozif hizmet, boru hattı ölçüleri | NPS ve schedule |
|---|
Bu tablodaki üç fark neyin geleceğini belirler.
Dikişsiz mi kaynaklı mı. A213 dikişsiz bir şartnamedir. A269 ve A789 hem dikişsiz hem kaynaklı boruyu kapsar, bu nedenle bu ikisinden birine göre yazılmış östenitik ya da dubleks bir kalem kaynaklı ürünle karşılanabilir ve yine uygun kalır. Demet dikişsiz et kalınlığı üzerine tasarlandıysa siparişe dikişsiz yazın ya da yalnızca onu kapsayan belgeyi satın alın.
Et kalınlığı esası. A213 olağan ölçülerini — 3.2 mm iç çaptan 127 mm dış çapa, 0.4 ile 12.7 mm et kalınlığı — sipariş ortalama istemedikçe minimum et kalınlığında verir. A789 ortalamadan başlar ve ancak sipariş söylerse minimuma geçer. İnce cidarlı bir kondenser borusunda bu iki esas aynı boru değildir: minimum et kalınlığı nominal sayıyı en ince nokta yaparken, ortalama kalın yerlerin ince yerleri ödemesine izin verir.
Boru hattı mı boru ölçüsü mü. A790 boru hattını NPS ve schedule ile ölçülendirir; Ek X1, ANSI B36.19 ölçülerine işaret eder. 25.4 mm dış çap bir boru ölçüsüdür; NPS 1 bir boru hattı ölçüsüdür ve ölçü tablosunda 33.4 mm dış çapa karşılık gelir. Boru hattı ile boru iki sistemin neden birbirinin yerini almadığını anlatır.
ASTM A1016/A1016M A213, A269 ve A789'un arkasındaki genel gereklilikleri taşır. Kapsamı öncelik sırasını belirler: ürün şartnamesi genel gerekliliklerin, daha katı bir satın alma siparişi ikisinin de önüne geçer. Bu madde bir projenin toleransı ya da testi sıkılaştırmasına izin verir ve sıkılaştırmanın neden toplantıda kararlaştırılmak yerine siparişe yazılması gerektiğini de açıklar.
Kalite: 316L, 2205 veya 2507
316L (UNS S31603) temiz, düşük klorürlü bir çevrim için varsayılan östenitiktir. Deniz suyu için varsayılan değildir. Tuzdan arındırma hizmeti genellikle 316L, 2205 (UNS S32205) ve 2507 (UNS S32750) arasında kararlaştırılır ve ilk adım çukurlaşma direnci eşdeğeridir:
PREN = %Cr + 3.3 × %Mo + 16 × %N
burada üç değer, döküm analizinden kütle yüzdesi olarak alınır. Tipik orta bileşimde Junda'nın PREN hesaplayıcısı 316L için yirmili yaşların ortasında, 2205 için yaklaşık 36, 2507 için yaklaşık 43 değer verir. IMOA dubleks bileşim tablosu S32205 için nominal PREN 35 ile 36, S32750 için nominal 40 ile 43 verir. 40'ın üzerindeki PREN sık sık süper dubleksin kısaltması olarak kullanılır. Bu bir etikettir, kabul ölçütü değildir.
Sayının söyleyemediği şey, bir kondenserin sorduklarının çoğudur. Hesaplayıcı kendi sınırını belirtir: PREN aralık geometrisini, kaynağı, yüzey durumunu, sıcaklığı, pH'ı ve H2S'i içermez. Aynı PREN'e sahip iki döküm, yavaş soğumadan sonra sigma fazı bakımından farklı olabilir ve intermetalik fazı taşıyan ilk önce çukurlaşır. Bu nedenle deniz suyu hizmeti, kalitenin manşet sayısıyla değil, projenin adlandırdığı korozyon testiyle kararlaştırılır; dubleks ısıl işlem incelemesi tavlamanın neyi kanıtlaması gerektiğini anlatır.
ASTM G48 olağan demir klorür yoludur. Standardın altı yöntemi vardır: A çukurlaşma, B aralık ve nikel esaslı alaşımlar ile paslanmaz çelikler arasında bölünmüş C ile F kritik çukurlaşma ya da aralık sıcaklığı. Tasarımın önemsediği hasar biçimine uyan yöntemi seçin ve kabul sıcaklığını ya da kütle kaybını belirtin. Standart, demir klorürün bir çukur ya da aralık içindeki ortamla ilişkili ama aynı olmadığını ve sıralamanın ortam sıcaklığındaki doğal deniz suyuyla korelasyon gösterdiğini açıkça belirtir. G48 başarısı sıralamaya ilişkin kanıttır. Çevrimin en sıcak noktasında hizmet garantisi değildir.
H2S bulunan yerlerde malzeme incelemesi, gerçek kısmi basınç, pH, klorür düzeyi ve sıcaklık için NACE MR0175 / ISO 15156 standardına gider. Tek başına deniz suyu bu incelemeyi tetiklemez; diğer taraftaki asidik bir proses akımı tetikler.
Tasarım sıcaklığı diğer sınırdır. IMOA, dubleks kalitelerin çoğu için maksimum hizmet sıcaklığının 315 °C olduğunu, bunun üzerinde ferritte alfa üssü çökeldiğini belirtir. Bu tavan, tasarım sıcaklığının neden talebe ait olduğunu açıklar: hangi kalite ailesinin baştan dikkate alınabileceğini o belirler.
Tartışma yaratan sipariş alanları
Sekiz alan, tekliften sonra geri gelen soruların çoğunu oluşturur. Her birinin yanıtı tek satıra sığar.
| Alan | Ne ters gider | Sipariş ne demeli |
|---|
| Ölçü | Boru hattı ölçüsünün boru ölçüsü olarak yazılması ya da tersi | Milimetre olarak dış çap × et kalınlığı ve “boru” ya da “boru hattı” kelimesi |
|---|
| Et kalınlığı esası | Haddehane ortalamayı varsayar, tasarım minimumu | Ölçünün yanında bir kez “minimum et kalınlığı” ya da “ortalama et kalınlığı” |
|---|
| Durum | “Tavlanmış” atmosferi, sıcaklığı ve soğumayı açık bırakır | Parlak tavlanmış ya da tavlamadan sonra asitle temizlenmiş; dubleks için tavlama kaydıyla çözelti tavlaması |
|---|
| Boy ve doğruluk | Kesilmiş boylar, bölmelerden geçmeyen bir eğrilikle gelir | Boy toleransı, mm/m cinsinden doğruluk sınırı ve uç işlemi |
|---|
| U büküm geometrisi | Büküm yalnızca yarıçaptan fiyatlanır | Her sıranın yarıçapı, bacak boyları, bacak aralığı ve bükümden sonra hangi ölçülerin geçerli olduğu |
|---|
| Test basıncı | Dayanaksız “hidrostatik test edildi” | Basınç, hesap esası, bekleme süresi ve her borunun test edilip edilmediği |
|---|
| Elektriksel test | Haddehane bir testi diğerinin yerine koyar | Yöntem, kalibrasyon standardı ve kapsam |
|---|
| Sertifika | Yalnızca kimyayı listeleyen bir sertifika | Siparişin istediği sonuçlar, projenin adlandırdığı belge düzeyinde |
|---|
İkisini açmak gerekir.
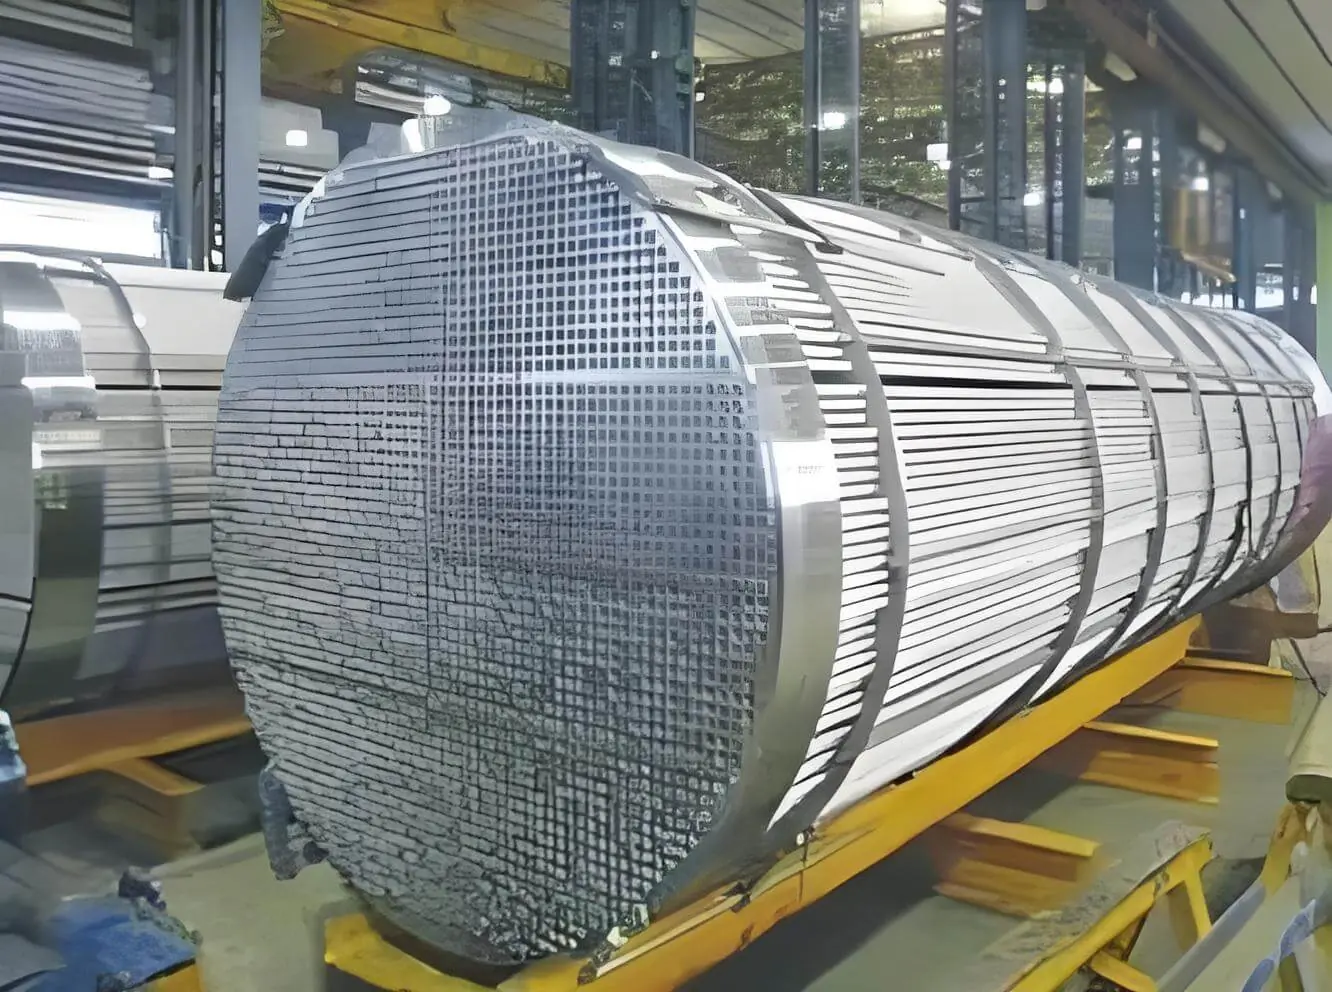
Basınç testi bir seçimdir, varsayılan değil. A213 ve A269 her borunun ya tahribatsız elektriksel testten ya da hidrostatik testten geçmesini ister. Hangisinin ve hangi basınçta olduğu siparişte kararlaştırılır. Boru aynasına genişletilip sonra bir bütün olarak basınç testine girecek bir demet yine de borunun kendi testini tanımlamak zorundadır, çünkü bütünün testi teslim edilen boruyu kanıtlamaz. UT, ET ve hidrostatik kılavuzu basınç esasını ve yerine koyma maddesini anlatır.
U büküm bir çizimdir, not değil. Bükülmüş bir borunun yarıçapı, bacak aralığı, iki bacak boyu, dış bükeyde incelen bir et kalınlığı ve bükümden sonra gelebilecek bir ısıl işlemi vardır. “U büküm, R = 100 mm” diyen bir kalem gerisini haddehaneye bırakır. U boru çizim kılavuzu incelme formülünü ve dört onay noktasını verir, ısı eşanjörü borusu kılavuzu demet biçimlerini anlatır.
Sertifika döngüyü kapatır. Şartname ve baskıyı, UNS kalitesini, döküm numarasını, ölçüyü ve et kalınlığı esasını, BA beyan ediliyorsa kontrollü atmosfer tavlamasını içeren durumu, mekanik ve basınç ya da elektriksel test sonuçlarını ve sipariş belirtiyorsa Ra sonucunu taşımalıdır. Tek başına “parlak tavlanmış” bir süreç notudur, sonuç değildir. Sertifika izlenebilirlik kılavuzu kayıt zincirini ve EN 10204 düzeylerini ortaya koyar.
BA boru hizmette nerede başarısız olur
Yüzey hasar biçimi değildir. Klorür çukurlaşması ve aralık saldırısıdır ve suyun hareket etmeyi bıraktığı yerde başlarlar.
Boru duvarında bir tortu, bir bölmenin altında bir boşluk, boşaltılıp ıslak bırakılmış bir kondenser: her biri, ana akışın yenilemediği klorürlü suyu tutar. G48, göreli duyarlılığı değerlendirmek için tutarlı ölçüde inert bir aralık oluşturucuyu aralık geometrisini belirtmeye yeterli sayar. Boru ile boru aynası arasındaki bağlantı yapısı gereği bir aralıktır. Bu nedenle boru ve boru aynası iki satın alma değil tek bir karardır: bağlantının deniz suyuna maruz kalmasını iki malzemeden az dirençli olanı, bağlantı tasarımı ve korozyon testinin kapsadığı alan belirler. 316L boru aynasına genişletilen 2507 boru geride 316L bir aralık bırakır.
Üç sipariş satırı buna karşı koyar:
- G48'den aralık test yöntemi ve kabul ölçütü;
- boru aynası kalitesi ve bağlantı tipi, boruyla aynı talep formunda;
- gövdenin ıslak kalmasını önleyen temizlik ve koruma talimatı.
Parlak bir yüzey yalnızca dolaylı olarak yardım eder: pürüzsüz ve tufalsız bir duvar daha az tortu tutar ve daha tam temizlenebilir. Alaşımın PREN'ini yükseltmez ve çok yavaş soğumuş bir mikroyapıyı onarmaz. Borunun bu hizmeti kaldırabildiğini tavlama kaydı ve korozyon testi gösterir.
Ne göndermeli
Bir teklif için şartname ve baskısı, UNS kalitesi, esasıyla dış çap ve et kalınlığı, kesim boyu ya da U büküm listesi, Ra değeri ve geçerli olduğu yüzeyle birlikte yüzey durumu, test ve sertifika kapsamı ile miktar gerekir. Teknik RFQ kontrol listesi bunları sekiz alana çevirir.
Junda, ASTM A269 ve A213'e göre BA ve EP boruyu BA/EP boru sayfasında sunar ve deniz suyu, açık deniz ve tuzdan arındırma hizmeti için siparişe göre ASTM A789 / A790'a göre 2507 (UNS S32750) dikişsiz boru hattı üretir. Dubleks boru hattı aralığı 2205 ve 2507'yi birlikte kapsar. Kalemi iletişim sayfasından gönderin.